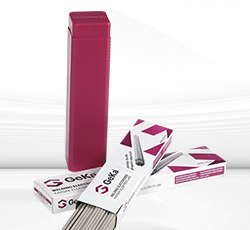
Покрытый электрод для сварки высоколегированных коррозионностойких сталей ELOX B 410 Ni Mo

Описание

Классификация

EN ISO 3581-A:E 13 4 B 42

AWS A5.4:E 410 NiMo-15

Описание и преимущества

  • Электрод с основным видом покрытия для сварки нержавеющих сталей мартенситного и мартенсино-ферритного класса, проката, поковок и литья.
  • Металл шва характеризуется высокой стойкостью к коррозии, вызванной водой, паром или морской средой.
  • Легкое удаление шлака и отличный внешний вид шва.
  • Отличные показатели пластичности и трещиностойкости металла шва при рабочих температурах.
  • Хорошие сварочно-технологические свойства электрода во всех пространственных положениях.
  • Предварительный подогрев и межслойная температура при сварке толстостенных деталей +100 0С — + 160 0С.
  • Термическая обработка после сварки – отпуск при температуре +580 0С — + 620 0С.

Типичный химический состав наплавленного металла, %

C Si Mn Mo Ni Cr
0,04 0,2 0,45 0,5 4,2 12,3

Типичные механические свойства наплавленного металла

σт, МПа σпр, МПа δ, % Работа удара по Шарпи, Дж +20oC Твердость, НВ
мин. 500 мин. 760 мин. 15 мин. 47 ~ 360

Упаковка и размеры электродов

Артикул Диаметр х Длина, мм Вес 100 шт. электродов, г
3010101473

3010101478

3010101483

2,5 x 250

3,2 x 350

4,0 x 350

1500

3260

4930

Диапазон сварочного тока, А

Диаметр, мм Длина, мм Диапазон сварочного тока, А
2,5

3,2

4,0

250

350

350

50 — 90

90 — 110

110 — 160

Применение

Электрод применяется при изготовлении гидротурбин, компрессоров и паросиловых установок.

Примеры свариваемых сталей

DIN / EN ГОСТ
X3CrNiMo13-4

GX4CrNiMo13-4

X5CrNi 13 4

G-X5CrNi 13 4

G-X5CrNi 13 6

X6 Cr 13

25Х13Н2

Рекомендации по применению

После вскрытия картонной упаковки электроды необходимо просушить в течение 2-х часов при температуре +300 0С — +350 0С.

Оставить заявку
Нажимая на кнопку «Отправить заявку», вы соглашаетесь на обработку персональных данных и политику конфиденциальности