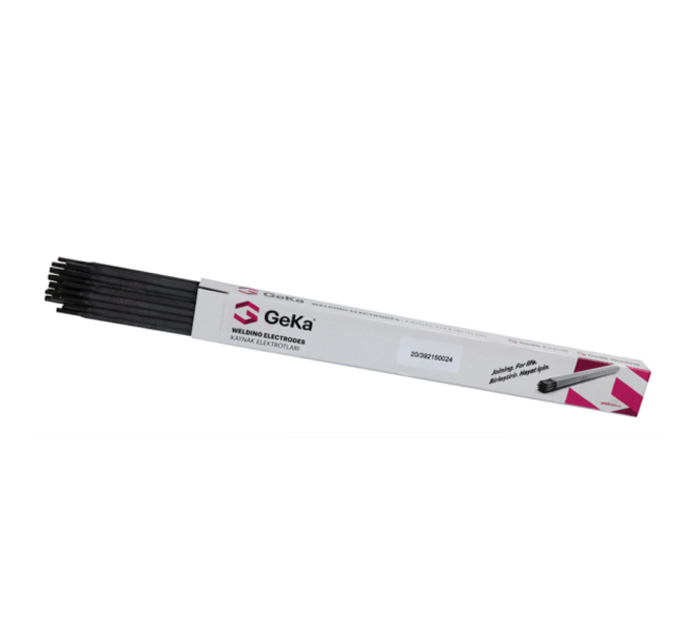
ELNIFER — покрытый электрод со стержнем из железо-никелевого сплава.
Сварка и ремонт изделий из всех видов чугуна.
Сварка чугуна с трудносваривавемыми сталями или литыми стальными изделиями.
Стабильное горение дуги и легкое удаление шлака.
Металл шва демонстрирует отличные механические свойства и высокую сопротивляемость образованию трещин.
Наплавленный металл легко механически обрабатывается.
Упаковка и размеры электродов
Артикул
Диаметр х Длина, мм
Вес 100 шт. электродов, г
3010101683
3010101690
3010101697
2,5 x 300
3,2 x 300
4,0 x 400
1790
2670
5390
Диапазон сварочного тока, А
Диаметр, мм
Длина, мм
Диапазон сварочного тока, А
2,5
3,2
4,0
300
300
400
60 — 90
80 — 120
110 — 150
Применение
Электрод используется для холодной сварки конструкций, изготовленных из серого, высокопрочного и ковкого чугуна. Он применяется для ремонта литейных дефектов, массивных станин, оснований и опор из чугуна, которые подвержены высоким динамическим нагрузкам, а также дефектов после механической обработки чугунных изделий: раковин, каверн, полостей и др.
Примеры свариваемых марок чугуна
DIN EN 1562
Mat.Nr.
ГОСТ
DIN EN 1563
Mat.Nr.
ГОСТ
GTS 35-10
0.8135
КЧ 35-10
GGG 40
0.7040
ВЧ 40
GTS 45-06
GTS 55-04
GTS 65-02
GTS 70-02
0.8145
0.8155
0.8165
0.8170
КЧ 45-7
КЧ 55-4
КЧ 65-3
КЧ 70-2
GGG 50
GGG 60
GGG 70
GGG 80
0.7050
0.7060
0.7070
0.7080
ВЧ 50
ВЧ 60
ВЧ 70
ВЧ 80
Рекомендациипоприменению
При холодной сварке и ремонте чугуна выбирается наименьший диаметр электрода и процесс ведут на самом низком токе, чтобы снизить тепловложение и уменьшить ширину зоны термического влияния. Межслойная температура — не выше + 100 0С.
Сварку ведут короткими проходами с обязательным простукиванием молотком каждого наплавленного валика в горячем состоянии для снятия остаточных напряжений.
При сварке толстостенных чугунных изделий рекомендуется предварительный подогрев до +150-300 0С и медленное охлаждение после сварки.
Оставить заявку
Нажимая на кнопку «Отправить заявку», вы соглашаетесь на обработку персональных данных и политику конфиденциальности